Ürünler
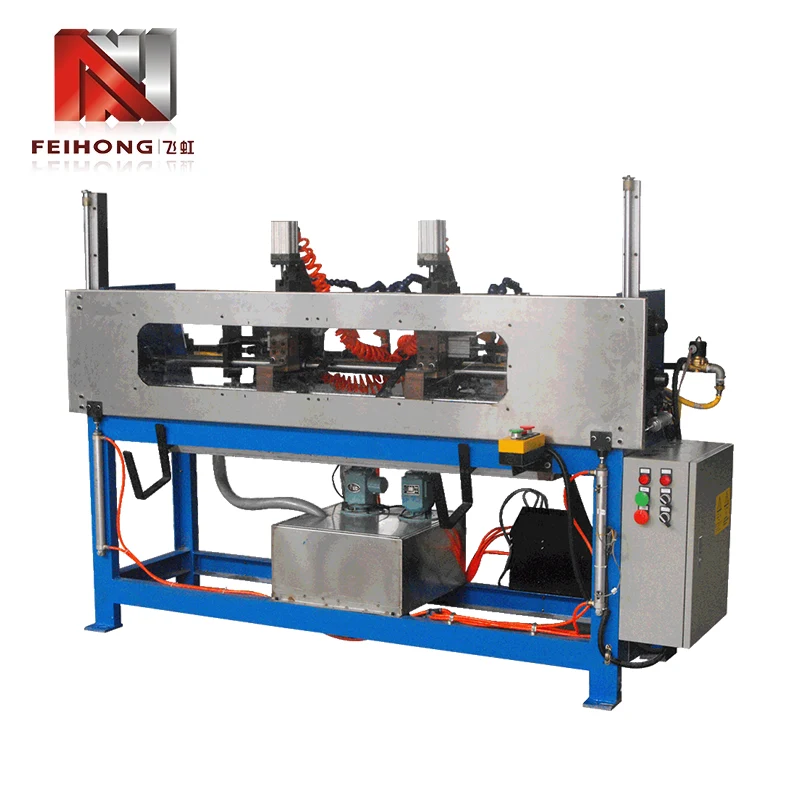
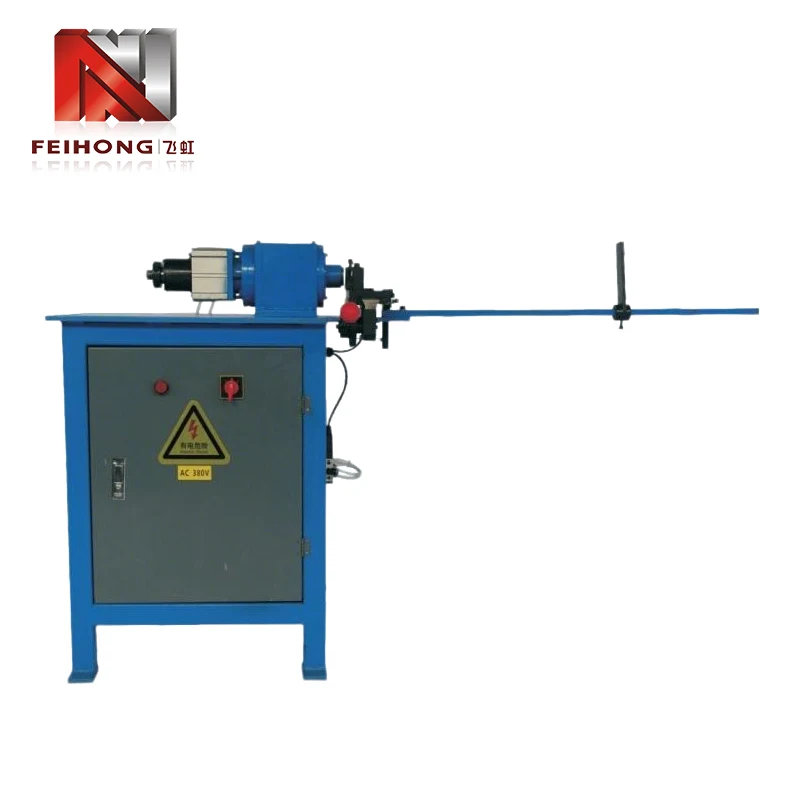
Kurşun Direkleri ve Terminal Pabucunu Kaynaklamak için Nokta Kaynakçı

Kurşun Direkleri ve Terminal Pabucunu Kaynaklamak için Nokta Kaynakçı

Model:FH-149A
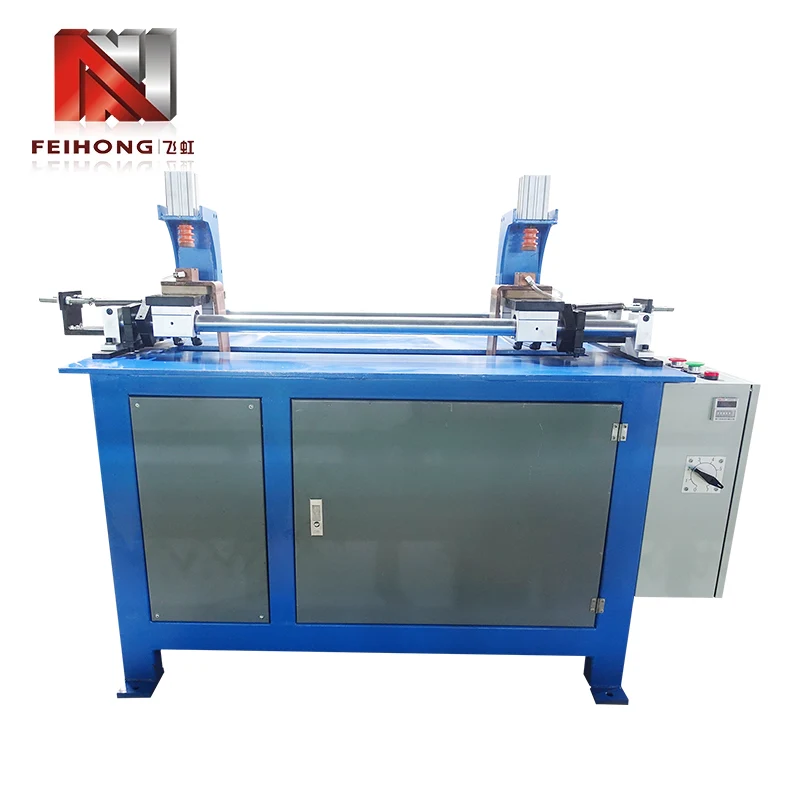
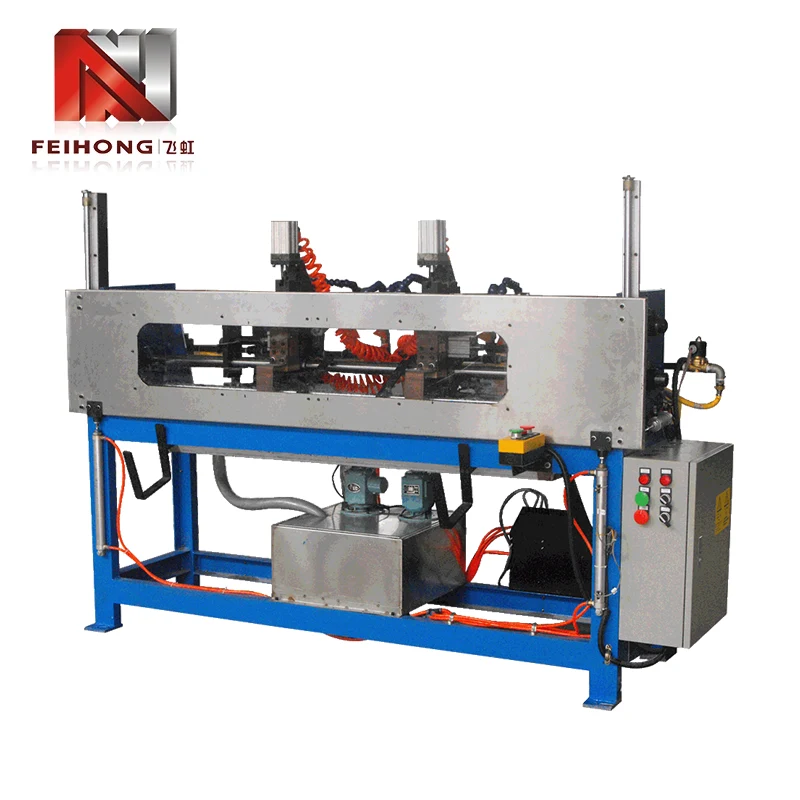
Isıtma borusu montajında ​​derin uzmanlığa sahip bir Çin üreticisi olan Feihong®'dan Kurşun Direklerin ve Terminal Pabuçlarının Kaynaklanması için Nokta Kaynakçı. Her bir giriş-direk bağlantısının bütünlüğü doğrudan ısıtıcı ömrünü belirler ve bu makine, milyonlarca döngü boyunca tutarlı, düşük dirençli bağlantılar sağlayacak şekilde tasarlanmıştır. Kapasitör deşarj darbesi, direk mukavemetini bozmadan farklı metalleri (Ni‑Cr, paslanmaz, bakır) hassas bir şekilde kaynaştırır; bu, genel amaçlı kaynakçıların üstesinden gelemeyeceği bir zorluktur. Nihai ürün güvenilirliğiniz terminal bağlantı kalitesine bağlı olduğunda Feihong®, 1992'den bu yana yüksek karışımlı üretim ortamlarında kanıtlanmış özel kaynak çözümünü sunar.
Feihong®'un Kurşun Direklerin ve Terminal Pabuçlarının Kaynaklanması için Punta Kaynak Makinesi, kurşun çubuklar (veya kurşun direkler) ile terminal pabuçları arasında mutlak bağlantı tutarlılığı isteyen elektrikli ısıtma borusu üreticileri için özel olarak tasarlanmıştır. Komple ısıtma borusu üretim hatlarının tedarikçisi olan Feihong®, bu kaynak makinesini boru dolum, mühürleme ve test istasyonlarıyla entegre eder. Makine, 2KVA nominal güce ve 0 ila 435V arasında sürekli olarak ayarlanabilen kapasitör voltajına sahip üç fazlı 380V, üç fazlı 220V veya tek fazlı 220V beslemeyi kabul eder. Pnömatik elektrot kuvvet sistemi, hızlı kapasitör deşarjı ile birleştiğinde, minimum ısıdan etkilenen bölgeyle katı hal kaynağı oluşturan kısa süreli bir darbe sağlar; bu da kurşun direğin mekanik gücünü korurken aynı zamanda 100 µΩ'un altında elektrik kontak direnci sağlar. 8 saatlik vardiya başına 30.000 birleştirme kanıtlanmış verimiyle bu kaynak makinesi, büyük ölçekli ısıtma borusu üretiminin hacim taleplerini karşılarken, tekrarlanabilirliği yeniden çalışmayı ve saha arızalarını azaltır.


Isıtıcı Performansında Kurşun Sonrası Kaynakların Kritik Rolü

Bir ısıtma borusunda, dahili direnç teli ile harici terminal pabucu arasındaki bağlantı, arızalanmaya en yatkın arayüzdür. Yüksek dirençli bir bağlantı, yerel ısı üretir, oksidasyonu hızlandırır ve sonunda devreyi açar. Bu kaynakçı, bu arıza modlarını üç odaklı tasarım seçeneğiyle ele alır.

  • 1. Enerji hassasiyeti:kapasitör voltaj ayarı (0‑435V) farklı malzeme kombinasyonları için ince ayar yapılmasına olanak tanır; örneğin nikel-krom telden bakır pabuçlara bağlantı, paslanmaz kablodan bakıra göre daha düşük enerji gerektirir.
  • 2. Elektrot kuvveti kararlılığı:Pnömatik sistem, atölye havasındaki dalgalanmalardan bağımsız olarak sabit bir sıkma basıncını (±%2) koruyarak boşaltmadan önce tutarlı temas direnci sağlar.
  • 3. Darbe süresi kontrolü:sabit deşarj süresi (≈8ms) ince kesitli parçalar için optimize edilmiştir ve tam füzyon elde edilirken erimenin önlenmesi sağlanır.

Bu özellikler, doğrudan ısıtma borusu üreticilerinin en önemli öncelikleri olan daha düşük reddetme oranlarına ve daha uzun ısıtıcı servis ömrüne dönüşmektedir.

Terminal Kaynağı için Elektrot Konfigürasyonu ve Bakımı

Kurşun Direkleri ve Terminal Pabucunu Kaynaklamak için Nokta Kaynakçı, genellikle kurşun direklerden farklı termal özelliklere sahip olan pirinç veya kalay kaplı bakırdan yapılır. Yapışma veya aşırı girinti olmadan tutarlı kaynaklar elde etmek için uygun elektrot tasarımı ve bakımı çok önemlidir. Aşağıdaki uygulamalar Feihong®'un uygulama mühendisleri tarafından önerilmektedir.

  • 1. Elektrot malzemesi seçimi:bakır bazlı terminaller için dispersiyonla güçlendirilmiş bakır (örn. Cu‑Al₂O₃), iletkenlik ve deformasyona karşı direnç arasında en iyi dengeyi sunar; çelik terminaller için tungsten-bakır tercih edilir.
  • 2. Uç geometrisi:üst elektrot üzerindeki küçük bir yarıçap (R2‑R3), akımı tekdüze bir külçe için yoğunlaştırırken alt elektrot, kurşun direği bükülmeden desteklemek için düz veya hafif kubbeli olmalıdır.
  • 3. Temizlik ve giyinme:uçta oksit birikmesi temas direncini artırır ve sıçramaya neden olur. Her 500‑800 kaynakta bir ince törpü veya elektrot düzelticiyle hafif bir pansuman, şekli eski haline getirir ve kirleticileri giderir.
  • 4. Soğutma suyu (isteğe bağlı):Sürekli yüksek görev döngüleri için aşırı ısınmayı önlemek ve uç aşınmasını azaltmak amacıyla su soğutmalı elektrot tutucular mevcuttur.

Bu yönergelerin benimsenmesi, uzun üretim süreçlerinde kaynak kalitesinin korunmasına yardımcı olur ve elektrot ömrünü uzatarak sarf malzemesi maliyetlerini ve arıza süresini azaltır.

Farklı Malzeme Çiftleri için Parametre Ayarlama

Bu kaynak makinesinin çok yönlülüğü ayarlanabilir kapasitör voltajından ve pnömatik basıncından gelir. Ancak belirli bir malzeme çifti için en uygun kombinasyonu bulmak sistematik testler gerektirir. Aşağıdaki tabloda yaygın olarak kullanılan ısıtma borusu malzemelerine dayalı başlangıç ​​noktaları verilmektedir.

Kurşun Direk Malzemesi Terminal Malzemesi Kondansatör Gerilimi (V) Elektrot Kuvveti (kN)
Ni‑Cr alaşımı (ø2,5mm) Pirinç (t=0,8mm) 280‑320 1.8‑2.2
Paslanmaz çelik (ø3,0mm) Bakır (t=1.0mm) 340‑380 2,0‑2,5
Bakır kaplı çelik (ø2,0mm) Kalay kaplı bakır 220‑260 1,5‑1,8
İnkonel (ø2,8mm) Nikel kaplı çelik 300‑350 2.2‑2.6

Bu değerler ilk önerilerdir; son ayarlar, kaynak külçesi çapı (hedef 1,2‑1,5× tel çapı) ve çekme testi mukavemeti kontrol edilerek doğrulanmalıdır. Feihong® devreye alma hizmetimizin bir parçası olarak yerinde parametre optimizasyonu sağlar.

Verimlilik Kazanımları ve Gerçek Dünyadan Örnek Örnek

Geleneksel bir AC nokta kaynak makinesinden bu kapasitör boşaltma makinesine geçiş, çoğu zaman hem hız hem de kalite açısından anında iyileşmeler sağlar. Guangdong'daki orta ölçekli bir ısıtma borusu fabrikası, üç eski üniteyi iki FH-149A makineyle değiştirdi ve altı aylık bir süre içinde aşağıdaki sonuçları elde etti.

  • 1. Verim artışı:her makine vardiya başına sürekli olarak 30.000 kaynak üretiyor, bu da önceki 1,5 makinenin ürettiği üretime denk geliyor, böylece zemin alanından tasarruf ediliyor.
  • 2. Hurda azaltımı:kurşun sonrası kaynak için reddetme oranı %1,8'den %0,2'ye düşerek yılda yaklaşık 120.000 bitmiş boru tasarrufu sağlandı.
  • 3. Enerji tasarrufu:kapasitör deşarj prensibi, eski AC ünitelerine kıyasla kaynak başına %40 daha az güç tüketerek elektrik faturalarını yılda 2.000 dolardan fazla azaltır.
  • 4. Operatör kabulü:basit voltaj kadranı ve basınç göstergesi kontrolleri, eğitim süresini iki günden dört saate düşürdü.

Bu somut faydalar, uzman bir kaynakçıya yapılan yatırımın, genel üretim istikrarını artırırken hızlı bir şekilde kendini amorti ettiğini göstermektedir.

Fabrika Testleri ve Kalite Sertifikaları

Feihong® fabrikasından çıkan her makine, gerçek üretim koşullarını simüle eden kapsamlı bir test protokolüne tabi tutulur. Altı özel atölyemiz (işleme, elektrik montajı, transformatör sarımı, kapasitör şekillendirme, boyama ve son montaj), hammaddeden bitmiş ürüne kadar kaliteyi kontrol etmemize olanak tanır.

  • 1. Kondansatör bankası testi:her kapasitör ESR ve kapasitans açısından ölçülür; Birleştirilen grup, kararlılığın doğrulanması için maksimum voltajda 500 şarj-deşarj döngüsüne tabi tutulur.
  • 2. Pnömatik devre testi:silindir stroku ve basıncı, kalibre edilmiş bir gösterge kullanılarak doğrusallık ve tekrarlanabilirlik açısından kontrol edilir.
  • 3. Kaynak performans testi:bir dizi standart test kuponu (Ni‑Cr telden bakır pabucuna) kaynak yapılır; külçe çapı ve çekme mukavemeti kaydedilir ve dahili spesifikasyonları karşılamalıdır.
  • 4. Elektrik güvenliği:yalıtım direnci, dielektrik dayanımı ve toprak sürekliliği IEC 60204-1'e göre test edilmiştir.

Kaynak Direkleri ve Terminal Pabucu için her Nokta Kaynakçı, bir test sertifikası ve tüm aşınmayan parçaları kapsayan 12 aylık bir garantiyle birlikte gelir. Ayrıca hızlı değişim için yerel bir yedek parça envanteri de bulunduruyoruz.

Klemens Kaynağı ile İlgili Sıkça Sorulan Sorular

S: Kaynak sonrasında terminal pabuçlarının renginin değişmesini nasıl önleyebilirim?
C: Renk değişikliği aşırı ısıdan kaynaklanan oksidasyondan kaynaklanır. Kaynak hala güçlü olana ancak pabuç orijinal rengini koruyana kadar kapasitör voltajını 10 voltluk adımlarla azaltın. Ayrıca, iyi teması sürdürmek için elektrot kuvvetinin yeterli olduğundan emin olun; düşük kuvvet ark oluşumuna ve aşırı ısınmaya neden olabilir.

S: Bu kaynakçı, önceden uygulanmış lehim veya kaplamaya sahip kurşun direkleri işleyebilir mi?
C: Evet, ancak kaplama temas direncini düşürebileceğinden voltajı biraz daha düşük (%10-15 oranında) ayarlamanız gerekebilir. Mümkünse kaynak alanındaki kaplamanın temizlenmesi veya optimum parametreleri belirlemek için bir test çalıştırması yapılması tavsiye edilir.

S: Kapasitör bankasını ne sıklıkla değiştirmeliyim?
C: Normal kullanımda (30.000 kaynak/vardiya, tek vardiya), elektrolitik kapasitörlerin tasarım ömrü yaklaşık 5-7 yıl veya 1 milyon şarj döngüsüdür. Yıllık kapasite kontrolünü öneriyoruz; değer %15'ten fazla düşerse değiştirilmesi önerilir.

S: Bu makine için minimum sipariş miktarı nedir?
C: Standart model için MOQ yoktur. Tekli birimlerin yanı sıra üretim hattı paketlerini de satıyoruz. Teslimat süreleri ve fiyatlandırma için lütfen satış ekibimizle iletişime geçin.

Energy Storage Spot Welder


Sıcak Etiketler: Kurşun Direkleri ve Terminal Pabucunu Kaynaklamak için Nokta Kaynakçı
Talep Gönder
İletişim bilgileri
Teklif veya işbirliği hakkında herhangi bir soruşturmanız varsa, lütfen bizi judyzhufeihong@gmail.com adresinden e -posta ile göndermekten çekinmeyin veya aşağıdaki sorgu formunu kullanın. Satış temsilcimiz 24 saat içinde sizinle iletişime geçecektir. Ürünlerimize olan ilginiz için teşekkür ederiz.
X
Size daha iyi bir gezinme deneyimi sunmak, site trafiğini analiz etmek ve içeriği kişiselleştirmek için çerezleri kullanıyoruz. Bu siteyi kullanarak çerez kullanımımızı kabul etmiş olursunuz.Gizlilik Politikası
ReddetmekKabul etmek